


Bransjenyheter
 Hjem / Siste nyheter / Bransjenyheter / Industrielt mat frysetørkeutstyr: Utvalg, kapasitet, kostnadsguide
 2026.08.26
 Bransjenyheter
En fruktprosessor gikk inn i testsenteret vårt med 40 kg frosne durian-skiver, et avvist parti fra en konkurrents produksjonstørker, og et enkelt spørsmål: hvorfor så de to første timene av syklusen normale ut, og deretter drev kammertrykket opp til produktet begynte å mykne?
Svaret hadde ingenting med frysetørkeprinsippet å gjøre og alt med iskondensatoren å gjøre. Den maskinens kjølemodul kunne ikke holde tritt med sublimeringshastigheten ved den valgte hylletemperaturen, så kondensatoroverflaten ble oppvarmet, kammertrykket steg og tørkefronten stoppet. Det er den typen feil som ikke vises i en spesifikasjonsbrosjyre, men den dukker opp i hver batch etter det første driftsåret.
Enkelt sagt fryser utstyret produktet, og senker deretter trykket slik at isen sublimeres direkte til damp uten å smelte. I en produksjons frysetørker skjer dette i tre faser: frysing, typisk ned til -35°C til -50°C; primær tørking, hvor sublimering skjer under vakuum rundt 50 til 130 Pa; og sekundær tørking, hvor gjenværende bundet vann desorberes ved gradvis økende hylletemperaturer.
For kjøpere er den praktiske konklusjonen at en frysetørker ikke er en forseglet boks med oppvarmede hyller. Det er et koordinert kjøle-, vakuum- og varmesystem, og den svakeste komponenten setter kvalitetstaket. Ensartet hylletemperatur er ett eksempel: en spredning på ±2°C over hyllene er akseptabelt for de fleste matvarer, mens ±5°C skaper synlige forskjeller i farge og fuktighet mellom brettene. Kondensatorytelse og oppvarmingshastighetskontroll betyr like mye.
Kapasitetsplanlegging er der de fleste kjøpsfeil skjer. Folk velger en maskin etter kammervolum eller råstoffinngang, men det ærlige målet på gjennomstrømning er mengden vann utstyret kan fjerne per batch og per time, ved produkttemperaturen oppskriften din krever.
| Skala | Typisk hylleområde | Representative modeller | Primær bruk |
|---|---|---|---|
| Laboratorium | 1–2 m² | 1 m² laboratoriefrysetørker, XSDFD4, XSDFD812 | Oppskriftsutvikling, små utprøvinger, studier |
| Pilot | 3–20 m² | XSDFD20, lyofiliseringsapparater i pilotskala | Prosessvalidering, små kommersielle partier |
| Industriell | 10–200 m² | BLKFD10 til BLKFD200 | Full batch eller kontinuerlige produksjonslinjer |
Som et arbeidsestimat for oppskåret frukt og grønnsaker, planlegg på omtrent 5 til 10 kg ferdig frysetørket produkt per kvadratmeter hylleareal per batch; tette gjenstander som kjøttterninger eller tykke knoller kommer lavere ut fordi tørketiden er lengre. Hvis det daglige målet ditt overstiger noen hundre kilo ferdig produkt, ser du på frysetørkere i industriell skala med automatisert lasting og sentralisert kontroll i stedet for frittstående enheter.
For et fullstendig produksjonsoppsett, a 1200 kg storskala industriell frysetørker kan håndtere stor daglig gjennomstrømning når den er parret med riktig forfrysings- og pakkeutstyr. Det kritiske tallet å sammenligne er ikke den nominelle belastningen, men iskapasiteten: hvor mange kilo is kondensatoren kan akkumulere før avriming er nødvendig.
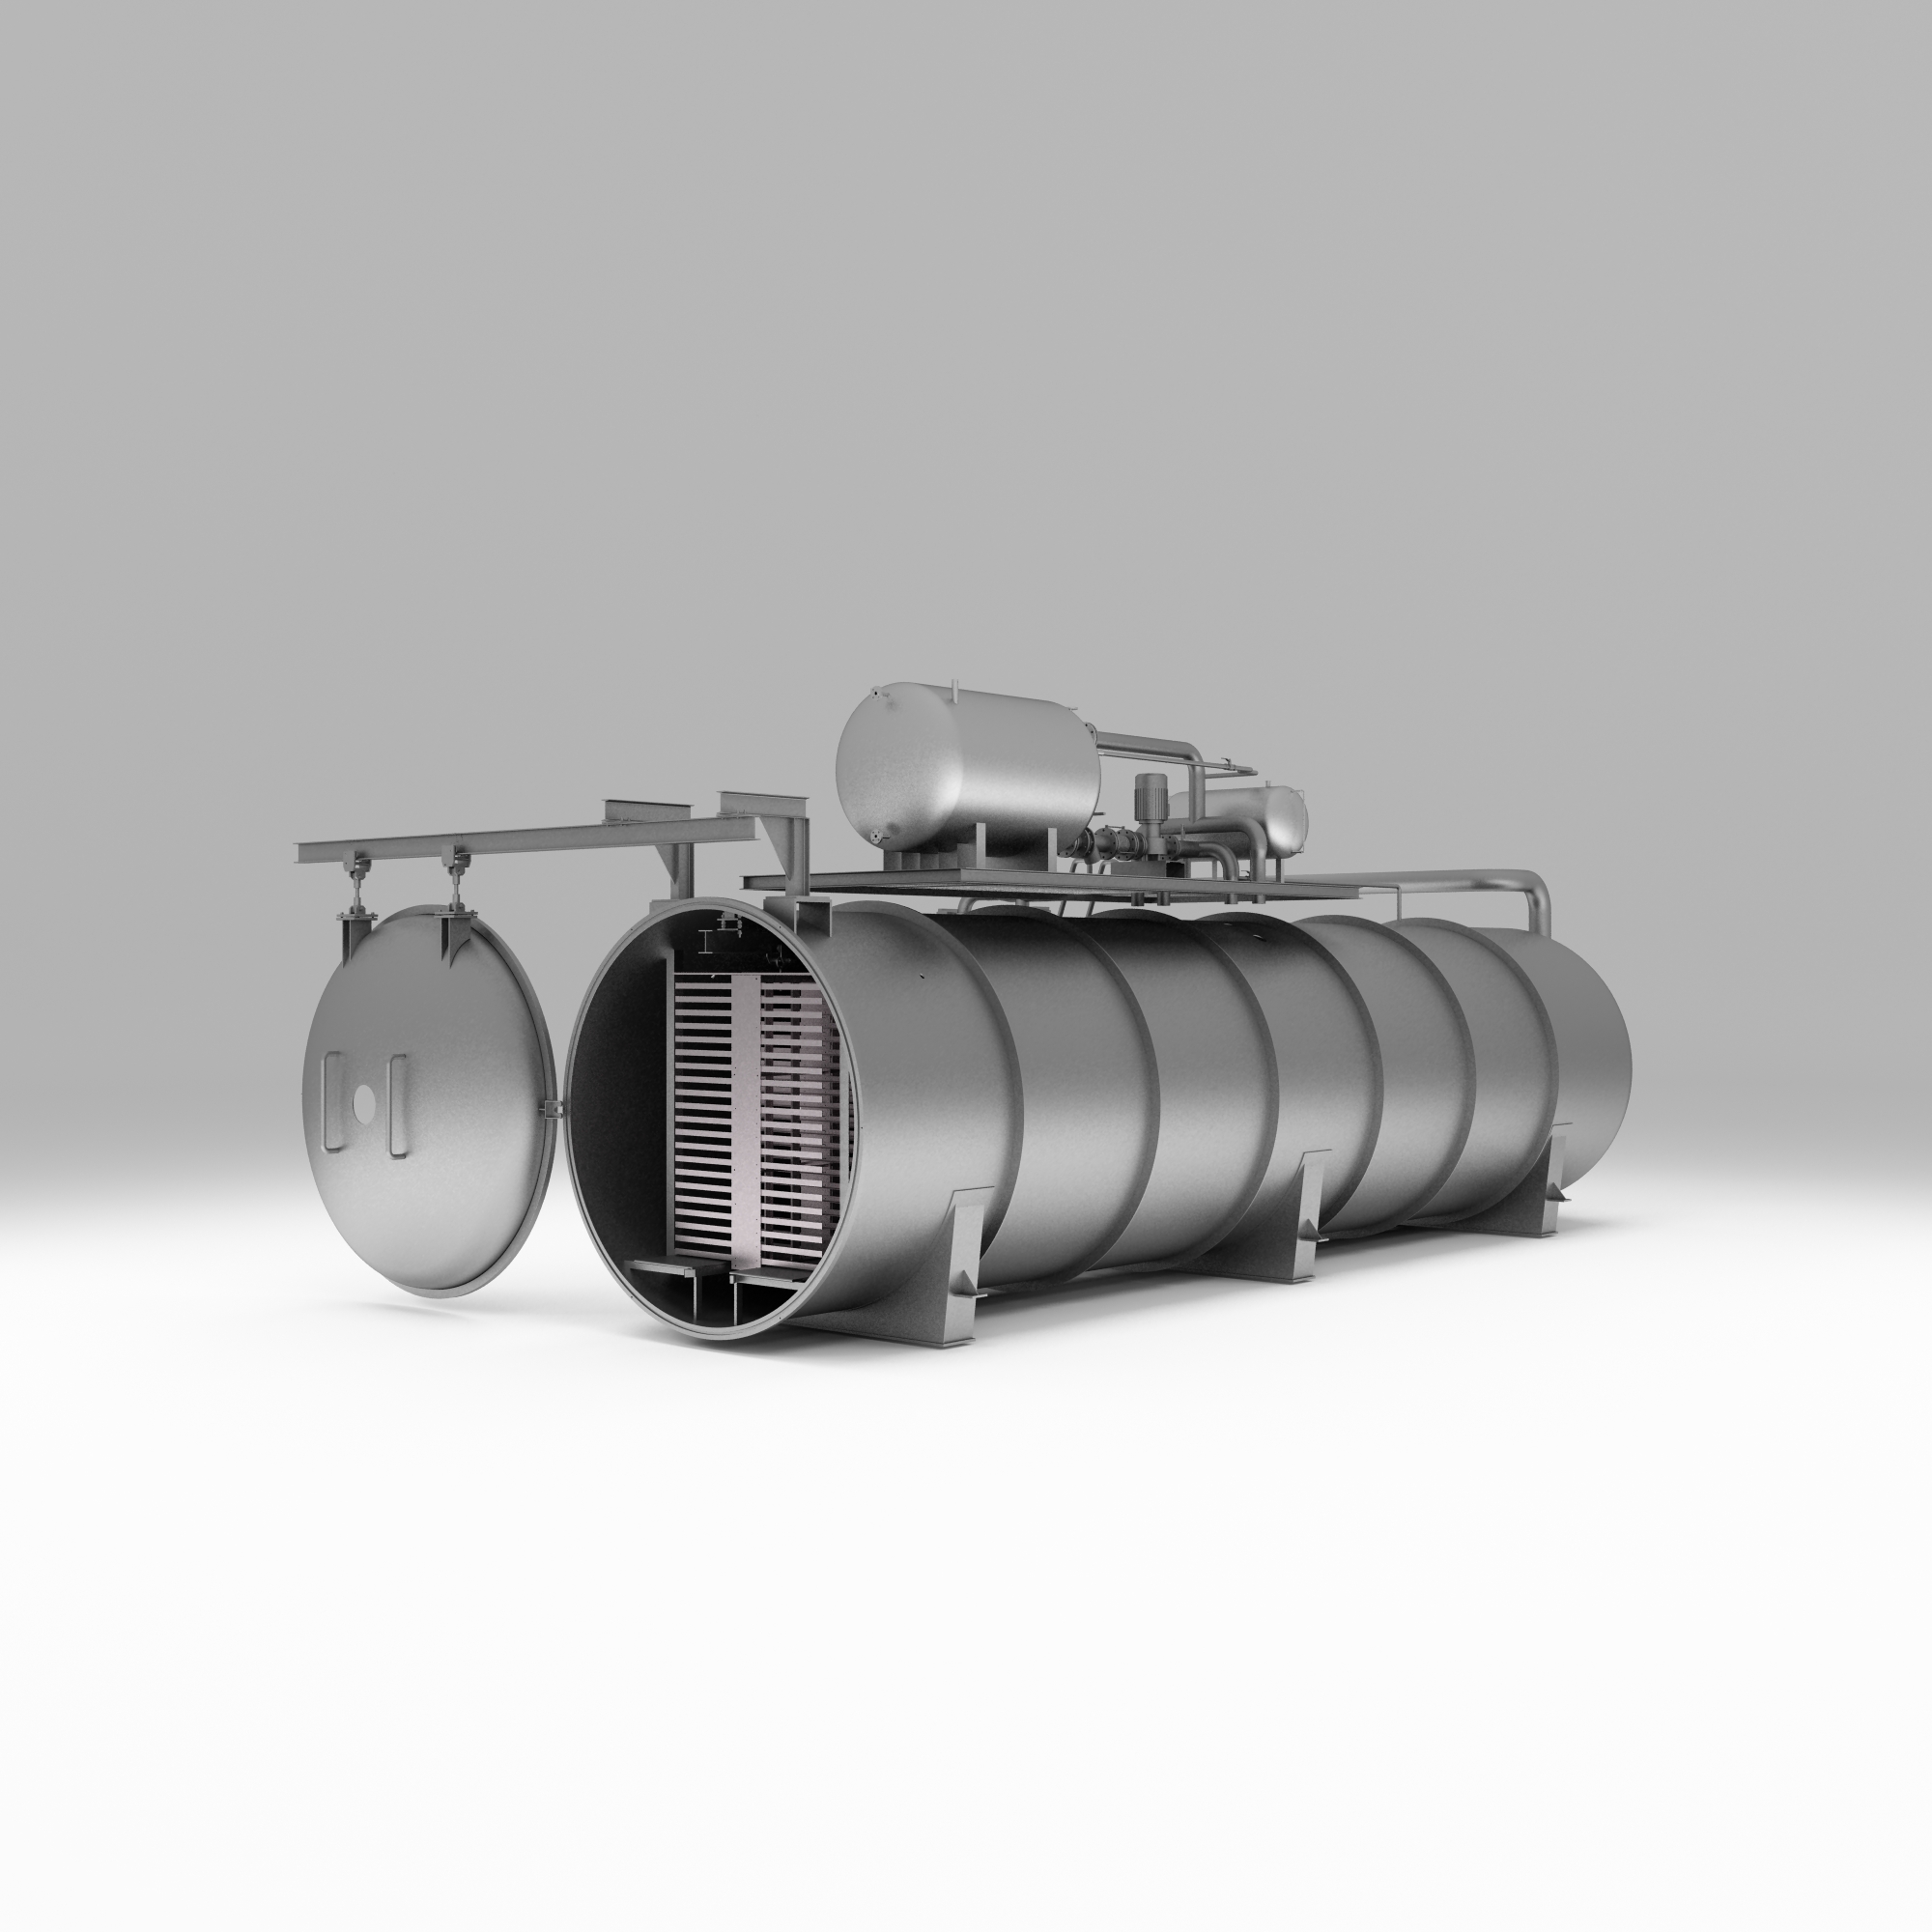 Tilpasset 1200 kg storskala industriell frysetørker – høyeffektiv vakuumlyof Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd er Kina 1200 kg storskala industriell frysetørker – høyeffektiv... Se produkt →
Iskondensatoren er den komponenten de fleste kjøpere ignorerer og den som styrer syklustiden mest direkte. Under primærtørking avkjøles kondensatoroverflaten godt under produkthyllen, typisk 10 til 15°C lavere enn frysefronttemperaturen, slik at vanndamp fra produktet kondenserer som is på spolene. Hvis kondensatoren faller bak, stiger kammertrykket og sublimeringen bremses.
Be leverandørene om to tall: kondensatorens iskapasitet per batch og kondenseringshastigheten i kilo per time ved et definert kammertrykk. En maskin med et stort kammer men en liten kondensator vil kjøre lange sykluser og forbruke mer energi per kilo produkt. Spør også hvordan tining fungerer. Et automatisert avrimingssystem som renser kondensatorspolene mellom batch på minutter i stedet for timer kan legge til en hel ekstra syklus per dag i stor skala.
Energi er den største variable kostnaden i frysetørket matproduksjon. For det meste industrielt utstyr, forvent rundt 3 til 6 kWh per kilo fjernet vann, noe som gir en betydelig artikkel når hver batch fjerner hundrevis av kilo vann.
Tre valg har størst innflytelse på dette tallet. For det første, oppvarmingsmodusen: kontaktoppvarming gjennom hyller i rustfritt stål er vanligvis mer energieffektiv og jevn enn strålevarme for tette matbiter. For det andre, vakuum- og kjølekontrollen: frekvensomformere med variabel frekvens på vakuumpumper og trinnvis kjølekapasitet lar systemet følge batchfasen i stedet for å kjøre på full effekt konstant. For det tredje, avrimingsfrekvens og planlegging. An energibesparende frysetørkingsanlegg Designet optimerer også batchplanlegging slik at fryse-, tørke- og avrimingssykluser overlapper flere enheter i stedet for å treffe toppbehov samtidig.
Når du sammenligner tilbud, be om energidata ved dellast, ikke bare ved nominell kapasitet. Det oppgitte strømforbruket til kompressorpakken er ikke det samme som trekk per kilo ferdig produkt, og den forskjellen er der driftsbudsjettene enten holder eller ryker.
En frysetørker opererer mellom to prosesser som er like viktige: klargjøring og pakking. Råstoff må renses, sorteres, kuttes, noen ganger blancheres eller blandes med beskyttelsesmidler, og ofte ferdigfryses før lasting. Etter tørking er produktet hygroskopisk og skjørt, så det må flyttes inn i fuktsikker emballasje under kontrollert fuktighet, vanligvis med nitrogenspyling, og passere gjennom metalldeteksjon eller røntgeninspeksjon.
Å kjøpe disse enhetene fra forskjellige leverandører skaper grensesnittrisiko: beltehøydene stemmer ikke overens, syklustidene stemmer ikke overens, og ansvaret for en sviktende linje er alltid et annet sted. En enkelt leverandør med et komplett utstyrsprogram og nøkkelferdig levering forenkler prosjektering og igangkjøring. For frosne frukt- og grønnsakslinjer, a vakuum frysetørker designet for frukt og grønnsaker kombinert med en boblerenser, kuttemaskin og nitrogenfylt emballasjemaskin danner et sammenhengende produksjonssystem i stedet for en samling uavhengige maskiner.
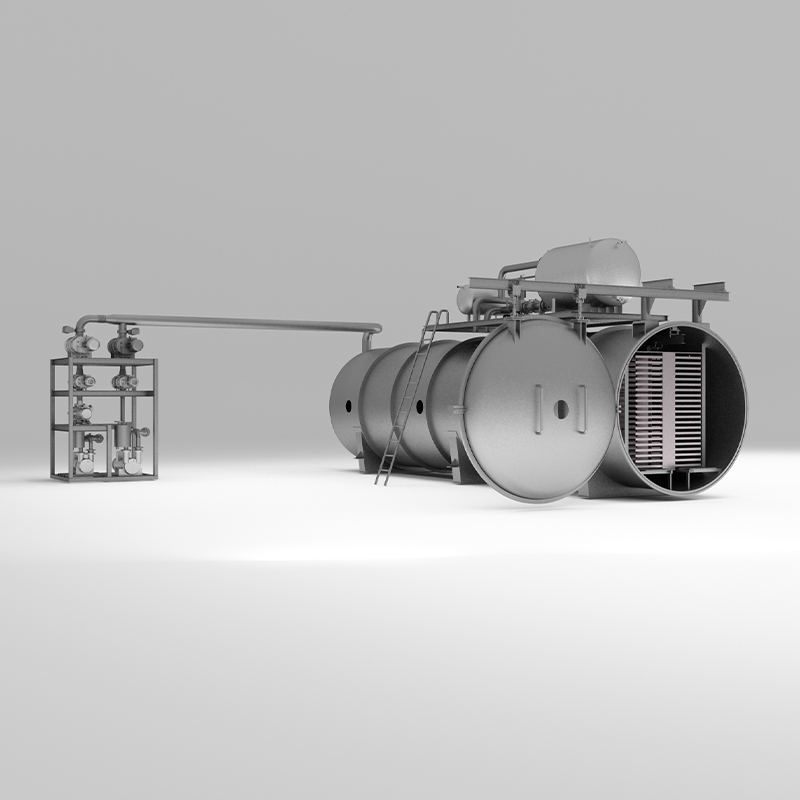 Tilpasset vakuumfrysetørker for leverandører av frukt og grønnsaker, OEM/ODM-fabrikk Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd er Kina Vacuum Freeze Dryer for leverandører av frukt og grønnsaker og... Se produkt →
Drikkepulver følger en annen rute. Kaffe og te krever ekstraksjon, konsentrasjon og noen ganger aromagjenvinning før frysing, og malingstrinnet etter tørking styrer partikkelstørrelsen. I så fall dedikert utstyr for frysetørking av kaffe med forhåndsintegrerte konsentrasjons- og siktemoduler er en mer pålitelig vei enn å tilpasse en standard tørketrommel til en prosess den aldri ble designet for.
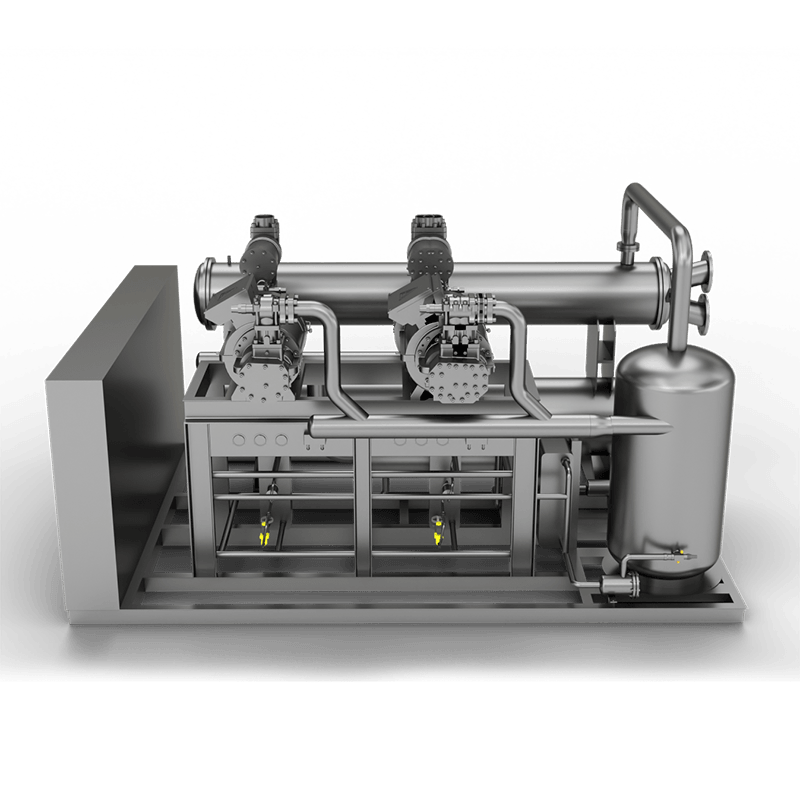 Leverandører av spesialtilpasset kaffefrysetørkingsutstyr, OEM/ODM Factory - Sieno Freeze- Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd er leverandører av utstyr for frysetørking i Kina og OEM-fabrikken, d... Se produkt →
Frysetørking er en prosessteknologi, ikke bare et maskinkjøp. Et materiale som oppfører seg bra i en frysetørker i laboratoriet kan svikte i produksjonen fordi frysehastigheten, glødetrinnet eller oppvarmingsrampen trenger justering i større skala. Leverandører som tilbyr utvikling av lyofiliseringsoppskrifter og testkjøringer med ditt faktiske produkt er verdt langt mer enn de som kun selger kammeret.
Se etter en leverandør som kan kjøre utprøvinger, definere frysekurven og tørkerampen, og deretter overføre oppskriften til produksjonsenheten. Tilpasset konstruksjon er også viktig i matvareanlegg: noen anlegg trenger automatisk lasting og lossing, systemer som er rene på stedet eller modulære kammer for å passe begrensede planløsninger. Bekreft at leverandøren kan tilpasse maskinoppsettet, kontroller og resepthåndtering til ditt anlegg før signering.
Før du godkjenner et kjøp, arbeid gjennom følgende punkter med leverandøren:
Det riktige utstyret for frysetørking holder produktkvaliteten stabil, energiregningen forutsigbar og linjen i gang. Den gale, som durian-prosessoren lærte, ser bra ut i brosjyren og feiler mellom andre og tredje time av hver syklus.

Sienos hele serie av frysetørkeutstyr, som dekker fra eksperimentell forskning til industriell skala, er energieffektiv, stabil og pålitelig, med fleksibel tilpasning som kjerne, for produksjon, prosessoptimalisering og grønne produksjonsløsninger innen flere felt.
Sieno, basert på forskning på intelligent frysetørket mat, tilbyr tilpasset prosess for hele kjeden av frysetørketeknologistøtte (inkludert forbehandling, frysetørking og pakking), og hjelper bedrifter med å oppnå flere forbedringer innen effektivitet, kvalitet og miljøvern.
Utstyr og løsning
Matindustri Farmasøytisk industri Landbruksindustri Kjæledyrindustri Skjønnhetspleieindustri Kjemiteknikk og laboratorium Miljøvern og sirkulærøkonomiKontaktinfo
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Zhenglu Town, Tianning District, Changzhou City, Jiangsu-provinsen, Kina
Følg oss
Opphavsrett ©
Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd
Alle rettigheter forbeholdt
Skreddersydde leverandører av frysetørkeutstyr


