


Bransjenyheter
 Hjem / Siste nyheter / Bransjenyheter / Intelligent frysetørkingsløsning: Smarte kontroller, lavere kostnader, bedre batcher
 2026.09.02
 Bransjenyheter
En enkelt industriell frysetørkebatch går rutinemessig i 18 til 24 timer. Hvis hylletemperaturen går noen grader over produktets kollapspunkt under primærtørking, kan lasten miste sin porøse struktur og bli til en tett, klebrig masse som ingen pakkelinje kan redde. Denne enkeltrisikoen forklarer hvorfor anleggseiere nå ber om en intelligent frysetørkeløsning i stedet for en vanlig vakuumfrysetørker.
Definisjonen er enklere enn markedsføringen tilsier: en intelligent frysetørkeløsning er et system der sensorer, kontrollprogramvare og tilkobling styrer frysing, primærtørking og sekundærtørking automatisk, slik at syklusen følger hvordan materialet ditt faktisk oppfører seg i stedet for en fast tidsplan. I praksis betyr det færre kollapsede partier, lavere energiforbruk per kilo ferdig produkt, og komplette batchregistreringer du kan levere til en kunde eller revisor uten uker med manuelt papirarbeid. Avsnittene nedenfor bryter ned hvordan denne intelligensen fungerer, hvor tilbakebetalingen vises først, og hvilke punkter du bør bekrefte før du forplikter deg til en kjøpsordre.
Frysetørking, eller lyofilisering, fjerner vann ved sublimering: materialet fryses først, deretter holdes under dypt vakuum slik at is omdannes direkte til damp, og til slutt varmes forsiktig opp for å drive bort bundet vann. Fysikken er godt forstått. Vanskeligheten er at hvert trinn har et smalt trygt vindu, og vinduet beveger seg med hver formulering. En bærpuré, et probiotisk pulver og en skive kokt storfekjøtt oppfører seg ikke likt under identiske hylletemperaturer.
En intelligent løsning håndterer denne variasjonen med tre lag som jobber sammen.
Lagrede oppskrifter definerer rampehastigheter, holdeplatåer, vakuumsettpunkter og kondensatormål for hvert produkt. Under kjøringen lar kaskadekontroll den målte produkttemperaturen korrigere hylleutgang automatisk i stedet for å vente på en planlagt trinnendring. På slutten av sekundær tørking bestemmer en automatisk trykkøkningstest det sanne endepunktet i stedet for å stole på en fast tidtaker.
Moderne systemer logger alle parametere, sender avviksalarmer til en veileders telefon og tillater ekstern tilgang slik at én ingeniør kan overvåke flere kamre fra et kontor. For en dypere titt på hvordan disse lagene samhandler, vår oversikt over intelligent kontroll i frysetørking går gjennom arkitekturen i praktisk detalj.
Manuell drift avhenger av at en operatør merker drift og reagerer i tide. I et lite laboratorium som fungerer fint. I et anlegg med flere kammer som kjører over natten, gjør det det ikke, fordi konsekvensene av en sen reaksjon er alvorlige i begge retninger:
Tabellen nedenfor oppsummerer hvor automatisering endrer dag-til-dag resultater.
| Kontroll Aspekt | Manuell drift | Intelligent kontroll |
|---|---|---|
| Hylletemperaturen øker | Justert etter en fast tidsplan eller ved visuelle kontroller | Korrigert i sanntid fra produktsondetilbakemelding |
| Endepunktdeteksjon | Fast timer, ofte polstret med sikkerhetstimer | Trykkøkningstest avslutter syklusen ved det sanne endepunktet |
| Avviksrespons | Avhenger av operatørens tilstedeværelse kl. 03.00. | Automatisk alarm pluss avstenging i sikker tilstand |
| Batch dokumentasjon | Håndskrevne logger, utsatt for hull | Tidsstemplede elektroniske poster for hver syklus |
| Energi per batch | Oppblåst med konservative marginer | Redusert gjennom presis oppvarming og tidlig feilstans |
Energi er vanligvis den største driftskostnaden ved frysetørking etter arbeidskraft, fordi kjølekompressorer og vakuumpumper går kontinuerlig i det meste av syklusen. Intelligente kontrollangrep som koster fra to retninger. For det første sparer terminering av en batch ved det målte endepunktet rutinemessig to til tre timer per syklus sammenlignet med en polstret timer, og på tvers av to hundre eller flere sykluser per år som er en stor blokk med kompressortid som gjenvinnes. For det andre holder kondensator- og avrimingsstyringen dampfangsteffektiviteten stabil i stedet for å la isoppbygging stille seg ut for hver kjøring.
Yield er den andre gevinsten. En sammenslått batch kan ikke behandles på nytt. det er avskrevet fullstendig. Å kutte kollapsraten til nesten null beskytter margin i en virksomhet der en enkelt kammerlast med frysetørket frukt eller sjømat kan representere tusenvis av dollar i råstoff. Arbeid følger den samme logikken: med automatiserte registreringer og tilkoblede alarmer kan én tekniker overvåke flere kamre, og skiftoverleveringer stopper avhengig av verbale notater. Kjøpere som sammenligner systemer kan også se våre notater om fjernovervåking for lyofilisering for å se hvordan daglig drift ser ut i praksis.
Den vanligste anskaffelsesfeilen vi ser er å hoppe rett fra benketopp nysgjerrighet til et fullt produksjonskammer. En trinnvis bane reduserer denne risikoen: utvikle oppskriften på en laboratorieenhet, bekreft økonomien på pilotutstyr, og skaler deretter til industrikammer ved å bruke samme kontrollplattform, slik at validerte kurver overføres.
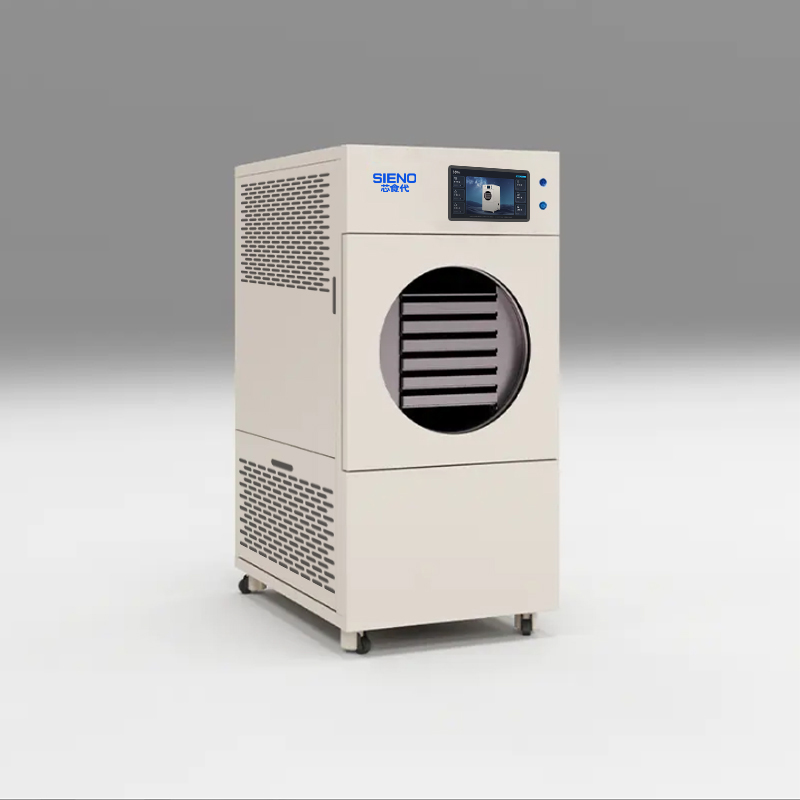 Sieno XSD-LD-FD-20 integrert laboratoriefrysetørker En kvadratisk integrert laboratorieenhet med -45°C kjøling, 6 1 hyller ved -35°C til 80°C, og 535x315 mm skuffer. Det passer den trinnvise anskaffelsesveien, og lar team validere oppskrifter på laboratorieutstyr før pilotinvesteringer. Se produkt →
Laboratorieenheter i XSDFD-klassen lar et formuleringsteam kjøre små, repeterbare forsøk og registrere kollapsadferden til en spesifikk oppskrift før noen større kapitalbeslutninger tas.
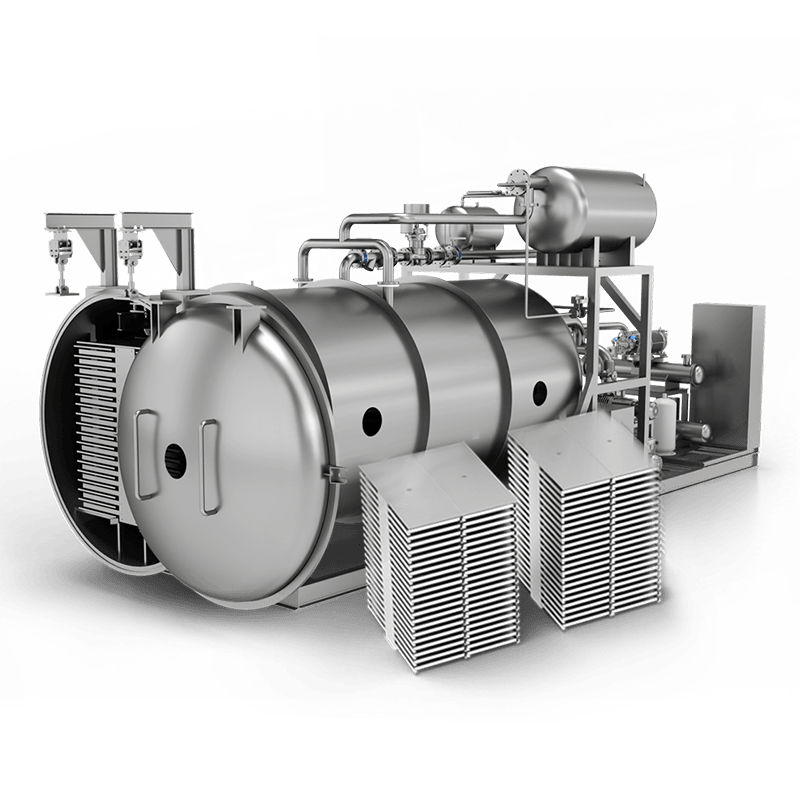 Sieno BLK-FD-50 Frysetørker i produksjonsskala En del av BLK-FD-produksjonsserien som strekker seg over omtrent 10 til 200 kvadratmeter med kammerareal, passer denne mellomskalamodellen pilotstadiet, og bekrefter reseptøkonomi samtidig som den deler samme kontrollplattform som laboratorie- og industrienheter. Se produkt →
I produksjonsskala dekker BLKFD-serien kammerområder fra omtrent 10 til 200 kvadratmeter, og automatiserte lasting, avriming og overvåkingsalternativer gjør at større systemer kan håndteres med det samme lille mannskapet. Den kritiske detaljen er konsistens: når laboratoriet, pilot- og produksjonsmaskinene deler én kontrollarkitektur, overlever oppskriften du validerte i liten skala oppskaleringen med langt færre overraskelser.
Ikke alle produkter rettferdiggjør samme investeringsnivå. Høyverdi, varmefølsomme materialer dekker kostnadene ved smart kontroll raskest, fordi kvalitetstap der er de dyreste. Frysetørket kaffe og pulverdrikker, førsteklasses bær, probiotiske og gastrointestinale helseformuleringer, kjæledyrmat og tradisjonelle medisinekstrakter faller alle inn i denne gruppen. En frukt- og grønnsakslinje illustrerer poenget godt: tørketrommelen må holde hvert produkts delikate cellulære struktur slik at skivene beholder formen, fargen og rehydreringshastigheten på butikkhyllen.
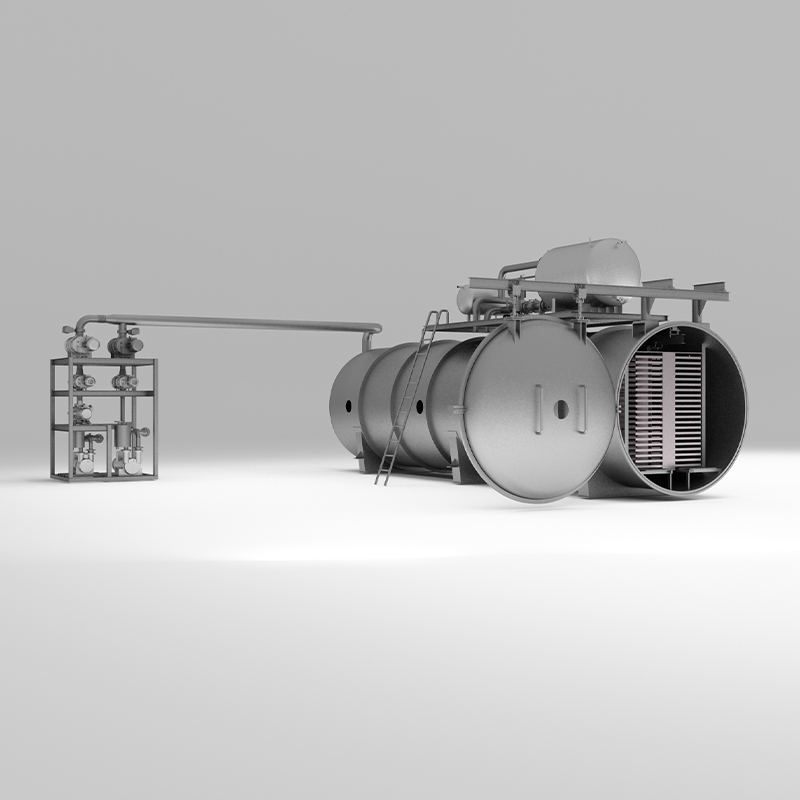 Vakuum frysetørker for frukt og grønnsaker Ved å kombinere lavtemperaturfrysing med vakuumsublimering, bevarer denne tørketrommelen farge, form og rehydreringskvalitet på mangoskiver, bær og grønnsaksstykker. Nøyaktig sondering og lagrede oppskrifter hjelper førsteklasses, varmefølsomme produkter med å nå toppkarakter. Se produkt →
For disse kategoriene er kombinasjonen av nøyaktig produktsondering, lagrede oppskrifter og endepunktstesting det som gjør akseptabel utgang til førsteklasses utgang som krever en høyere pris.
En intelligent frysetørkeløsning vurderes til slutt i ditt eget anlegg, etter din egen oppskrift. Det mest pålitelige første trinnet er en prøveprøve: send representativt materiale, få det tørket under en foreslått syklus, og mål fuktighetsinnhold, rehydrering og utseende mot spesifikasjonene dine. Sammenlign disse resultatene med din nåværende prosess, beregn energi- og avkastningsforskjellen, og kjøpsbeslutningen blir aritmetisk i stedet for overtalelse. Når du er klar til å teste, kan teamet hos Sieno kjøre tester på matchet utstyr og hjelpe til med å oversette laboratorieresultater til en produksjonslinjekonfigurasjon som passer budsjettet og produksjonsmålene dine.

Sienos hele serie av frysetørkeutstyr, som dekker fra eksperimentell forskning til industriell skala, er energieffektiv, stabil og pålitelig, med fleksibel tilpasning som kjerne, for produksjon, prosessoptimalisering og grønne produksjonsløsninger innen flere felt.
Sieno, basert på forskning på intelligent frysetørket mat, tilbyr tilpasset prosess for hele kjeden av frysetørketeknologistøtte (inkludert forbehandling, frysetørking og pakking), og hjelper bedrifter med å oppnå flere forbedringer innen effektivitet, kvalitet og miljøvern.
Utstyr og løsning
Matindustri Farmasøytisk industri Landbruksindustri Kjæledyrindustri Skjønnhetspleieindustri Kjemiteknikk og laboratorium Miljøvern og sirkulærøkonomiKontaktinfo
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Zhenglu Town, Tianning District, Changzhou City, Jiangsu-provinsen, Kina
Følg oss
Opphavsrett ©
Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd
Alle rettigheter forbeholdt
Skreddersydde leverandører av frysetørkeutstyr


